 English
 Espaol
 Franais
 阿拉伯
 中文
 Deutsch
 Italiano
 Português
 日本
 韩国
 български
 hrvatski
 esky
 Dansk
 Nederlands
 suomi
 Ελληνικ
 印度
 norsk
 Polski
 Roman
 русский
 Svenska
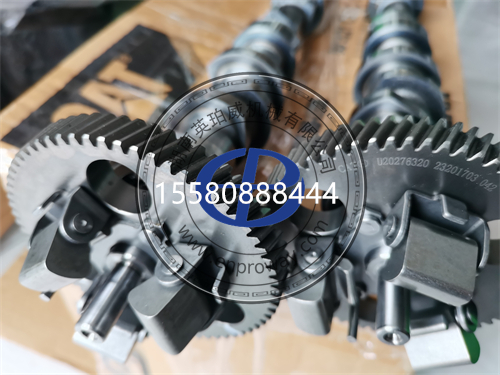
卡特彼勒(Caterpillar,简称CAT)柴油机凸轮轴是配气机构的核心驱动部件,通过凸轮的轮廓控制进气门和排气门的开闭时刻和升程,决定发动机的配气相位。凸轮轴转速是曲轴的一半,工作温度高、载荷大,是发动机中精度要求最高的轴类部件之一。
在挖掘机维修作业中,凸轮轴故障约占发动机机械故障的15%。凸轮磨损会导致气门升程不足、发动机动力下降;凸轮轴轴瓦磨损会产生异响和机油压力下降;正时齿轮损坏会导致配气相位错乱。本文系统梳理卡特彼勒主流机型凸轮轴、轴瓦、正时齿轮的原厂件号、故障判定标准、拆装维修工艺及靠谱采购渠道。

产品中心
卡特彼勒CAT凸轮轴零配件明细|凸轮轴、轴瓦、正时齿轮原厂件号大全(2026收藏版)
详细描述
卡特彼勒CAT凸轮轴零配件明细|凸轮轴、轴瓦、正时齿轮原厂件号大全(2026收藏版)
工程机械配气机构配件技术指南 · 卡特彼勒全系列机型适配
卡特彼勒(Caterpillar,简称CAT)柴油机凸轮轴是配气机构的核心驱动部件,通过凸轮的轮廓控制进气门和排气门的开闭时刻和升程,决定发动机的配气相位。凸轮轴转速是曲轴的一半,工作温度高、载荷大,是发动机中精度要求最高的轴类部件之一。
在挖掘机维修作业中,凸轮轴故障约占发动机机械故障的15%。凸轮磨损会导致气门升程不足、发动机动力下降;凸轮轴轴瓦磨损会产生异响和机油压力下降;正时齿轮损坏会导致配气相位错乱。本文系统梳理卡特彼勒主流机型凸轮轴、轴瓦、正时齿轮的原厂件号、故障判定标准、拆装维修工艺及靠谱采购渠道。
01 卡特彼勒主流机型凸轮轴原厂件号明细
1.1 C6.4 / C6.6 系列(适配320D/312D/315D/323D)
C6.4/C6.6发动机配备整体式铸铁凸轮轴,配装于320D、315D等20吨级挖掘机。
- 凸轮轴总成件号:282-7946(进气凸轮轴)、282-7947(排气凸轮轴)
- Reman再制造凸轮轴件号:20R-3323(Reman款)
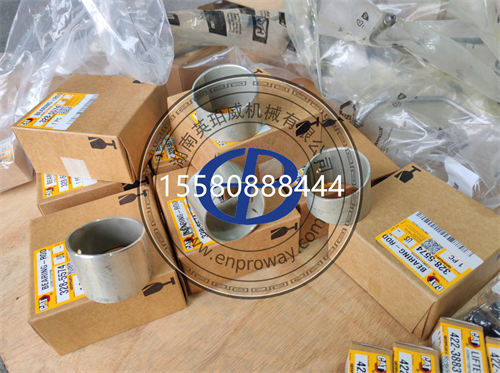
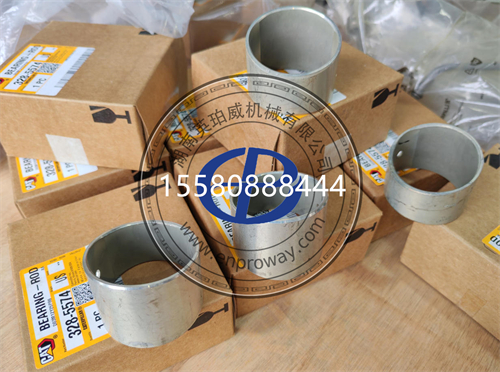
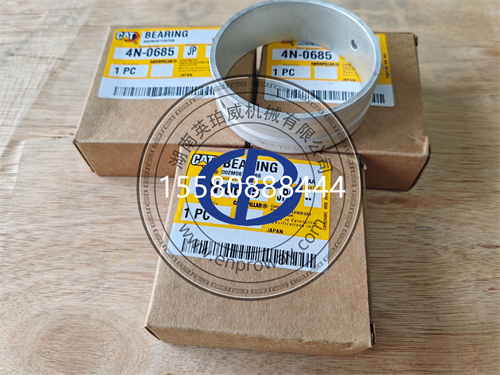
- 凸轮轴轴瓦件号:282-7948(标准轴瓦)、282-7949(加大轴瓦)
- 正时齿轮件号:282-7950(凸轮轴正时齿轮)
- 正时齿轮室件号:282-7951(齿轮室盖)
- 凸轮轴止推片件号:282-7952(止推片)
- 凸轮轴衬套件号:282-7953(凸轮轴衬套)
1.2 C7 / C7.1 系列(适配320DGC/323D/326D)
C7.1发动机配备新一代整体式铸铁凸轮轴,满足国三排放标准,配装于320DGC、320D2等新款机型。
- 凸轮轴总成件号:173-5999(标准款)、173-6000(替代款)
- Reman再制造凸轮轴件号:20R-3324(Reman款)
- 凸轮轴轴瓦件号:173-6001(标准轴瓦)、173-6002(加大轴瓦)
- 正时齿轮件号:173-6003(凸轮轴正时齿轮)
- 正时齿轮室件号:173-6004(齿轮室盖)
- 凸轮轴止推片件号:173-6005(止推片)
- 凸轮轴衬套件号:173-6006(凸轮轴衬套)
1.3 C9 系列(适配330D/336D/336D2)
C9发动机配备经典ACERT整体式铸铁凸轮轴,是30吨级挖掘机的标准配置,市场保有量极大。
- 凸轮轴总成件号:347-7109(标准款)、347-7110(替代款)
- Reman再制造凸轮轴件号:20R-3325(Reman款)
- 凸轮轴轴瓦件号:347-7111(标准轴瓦)、347-7112(加大轴瓦)
- 正时齿轮件号:347-7113(凸轮轴正时齿轮)
- 正时齿轮室件号:347-7114(齿轮室盖)
- 凸轮轴止推片件号:347-7115(止推片)
- 凸轮轴衬套件号:347-7116(凸轮轴衬套)
1.4 C13 / C15 / C18 系列(适配349D/374D/390D)
C13、C15、C18大型发动机配备重型整体式铸铁凸轮轴,满足大型矿用设备高功率配气需求。
- C15凸轮轴总成件号:332-7298(标准款)、198-9897(替代款)
- C18凸轮轴总成件号:332-7299(标准款)
- C13凸轮轴总成件号:332-7300(标准款)
- Reman再制造凸轮轴件号:10R-7156(Reman款)
- 凸轮轴轴瓦件号:332-7301(标准轴瓦)、332-7302(加大轴瓦)
- 正时齿轮件号:332-7303(凸轮轴正时齿轮)
- 凸轮轴止推片件号:332-7304(止推片)
- 凸轮轴衬套件号:332-7305(凸轮轴衬套)
1.5 3306 / 3304 经典系列(适配320B/325B/330B)
3306是卡特彼勒经典直列六缸机械直喷发动机,配备传统整体式铸铁凸轮轴,安装在气缸体侧面。
- 凸轮轴总成件号:7N-8026(标准款)、2P-6526(替代款)
- 其他款凸轮轴件号:8N-4576、5S-6855、10R-1713、9N-5980
- 凸轮轴轴瓦件号:7N-8027(标准轴瓦)、7N-8028(加大轴瓦)
- 正时齿轮件号:7N-8029(凸轮轴正时齿轮)
- 正时齿轮室件号:7N-8030(齿轮室盖)
- 凸轮轴止推片件号:7N-8031(止推片)
- 凸轮轴衬套件号:7N-8032(凸轮轴衬套)
02 凸轮轴常见故障现象与判定标准
2.1 凸轮磨损、气门升程不足
故障现象:发动机动力下降,油耗升高,排气冒黑烟,加速无力。
判定标准:
- 凸轮工作面磨损:凸轮工作面磨损,气门升程不足,进气排气不良
- 凸轮桃尖磨损:凸轮桃尖磨损过度,气门开闭时刻不准
- 测试方法:用百分表测量气门升程,低于标准值90%判定凸轮磨损
2.2 凸轮轴异响、金属敲击声
故障现象:发动机运转时气缸体中部有金属敲击声,怠速时明显。
判定标准:
- 凸轮轴轴瓦磨损:凸轮轴轴瓦磨损间隙变大,运转时敲击异响
- 凸轮轴衬套磨损:衬套磨损间隙变大,凸轮轴径向跳动大
- 止推片磨损:止推片磨损,凸轮轴轴向窜动大,异响
- 测试方法:用听诊棒抵在气缸体中部,听到沉闷的金属敲击声判定轴瓦磨损
2.3 机油压力下降、润滑不良
故障现象:发动机机油压力偏低,机油报警灯偶尔亮起。
判定标准:
- 凸轮轴轴瓦间隙过大:轴瓦磨损间隙过大,机油泄漏,压力下降
- 凸轮轴油道堵塞:润滑油道堵塞,凸轮轴润滑不良
- 测试方法:测量机油压力,怠速时低于1.5bar判定润滑系统故障
2.4 正时齿轮损坏、配气相位错乱
故障现象:发动机启动困难,动力严重下降,排气管放炮。
判定标准:
- 正时齿轮打齿:齿轮齿面磨损或打齿,配气相位错乱
- 正时齿轮键槽磨损:键槽磨损,齿轮与凸轮轴相对位置偏移
- 测试方法:检查正时标记是否对齐,错位超过5°判定配气相位错乱
03 故障原因深度分析
3.1 机油压力不足导致凸轮磨损
机油压力不足是凸轮轴磨损的首要原因。凸轮轴工作面与挺柱之间是高速滑动摩擦,依赖机油压力形成油膜。机油压力不足时油膜破裂,凸轮与挺柱直接接触,加速磨损。保持发动机机油压力在标准范围内,是保护凸轮轴的关键。
3.2 机油脏污导致凸轮轴轴瓦磨损
使用脏机油或长期不更换机油,会加速凸轮轴轴瓦和衬套的磨损。杂质会刮伤轴瓦表面和凸轮轴轴颈,导致间隙变大、异响。卡特彼勒要求每250小时更换机油和机滤,必须使用符合规格的柴油机油。
3.3 气门间隙过大导致凸轮冲击磨损
气门间隙过大时,挺柱与凸轮之间有间隙冲击,凸轮桃尖承受冲击载荷。长期冲击会导致凸轮桃尖疲劳剥落。按规定周期调整气门间隙,是保护凸轮轴的重要措施。
3.4 发动机长期高负荷运行导致疲劳
发动机长期在高负荷下运行,凸轮轴承受交变载荷增大,容易产生疲劳裂纹。同时高温会降低凸轮轴材料强度,加速磨损。避免发动机长时间满负荷运行,是保护凸轮轴的重要措施。
04 凸轮轴拆装步骤与维修工艺要求
4.1 凸轮轴拆卸步骤
1. 拆卸凸轮轴前先拆除气门室盖、摇臂轴总成和推杆
2. 拆卸正时齿轮室盖,标记正时齿轮对位标记
3. 拆卸凸轮轴正时齿轮固定螺栓,取下正时齿轮
4. 拆卸凸轮轴止推片固定螺栓,取下止推片
5. 从气缸体侧面水平抽出凸轮轴,注意不要刮伤衬套
4.2 凸轮轴安装工艺
- 安装前检查凸轮轴有无弯曲变形,凸轮面有无磨损剥落
- 凸轮轴轴颈和凸轮面涂抹干净机油润滑
- 水平推入凸轮轴,注意不要刮伤衬套
- 安装正时齿轮,对准正时标记,按规定扭矩拧紧固定螺栓
- 安装止推片,测量凸轮轴轴向间隙,符合标准后安装齿轮室盖
4.3 凸轮轴检查标准
凸轮轴是发动机精密轴类部件,更换时必须检查:
1. 凸轮升程检查:凸轮磨损量不超过0.5mm,超出必须更换
2. 轴颈磨损检查:轴颈圆度误差不超过0.02mm,圆柱度误差不超过0.02mm
3. 弯曲检查:凸轮轴弯曲挠度不超过0.05mm,超出必须校正
4. 轴瓦间隙:凸轮轴轴瓦间隙标准值0.05-0.10mm,超出0.15mm判定磨损
5. 轴向间隙:凸轮轴轴向间隙标准值0.10-0.20mm,超出0.30mm判定磨损
4.4 凸轮轴保养周期
- 每班检查:检查发动机机油压力是否正常,有无异响
- 每250小时:更换机油和机滤,保持机油清洁
- 每1000小时:检查气门间隙,调整至标准值
- 每2000小时:检查凸轮轴有无异响,机油压力是否正常
- 每4000小时:发动机大修时检查凸轮轴磨损状态
05 凸轮轴采购渠道:日昕动力科技与英珀威机械
5.1 日昕动力科技
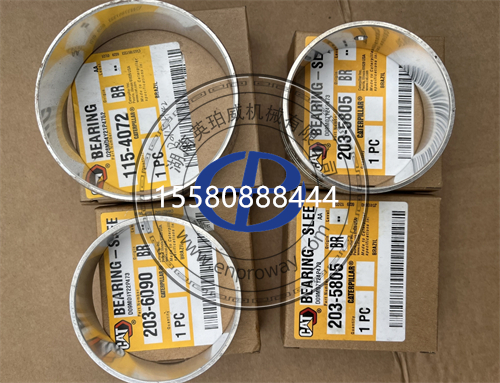
主营范围:卡特彼勒全系列凸轮轴、轴瓦、正时齿轮批发零售,覆盖全新原厂件、Reman再制造件和高品质国产替代件。
核心优势:
- C6.4、C7、C9、C15全系列凸轮轴和轴瓦现货库存充足
- 提供Reman再制造凸轮轴,价格优惠且有质量保证
- 凸轮轴提供轴瓦和正时齿轮配套,到货即可安装使用
- 支持凸轮轴+挺柱+推杆+摇臂整套配气机构打包采购
- 提供凸轮轴故障排查技术支持,协助判断是凸轮磨损还是轴瓦问题
5.2 英珀威机械
主营范围:工程机械发动机配气系统配件一站式供应,重点覆盖老款机械直喷机型。
核心优势:
- 3306、3304等经典老机型凸轮轴、轴瓦供应稳定
- 提供正时齿轮、齿轮室盖等配气系统辅助部件
- 技术支持:协助诊断凸轮轴故障,提供拆装和维修建议
- 精密凸轮轴采用防震防潮包装运输,确保凸轮精度不受损
5.3 采购注意事项
1. 订货前务必核对发动机铭牌上的完整发动机序列号(ESN),同一机型不同批次凸轮轴可能有差异
2. 凸轮轴必须使用原厂或高品质品牌,劣质凸轮容易磨损断裂
3. 更换凸轮轴时必须同步更换轴瓦和挺柱,配合面要研磨贴合
4. 收货时检查凸轮面有无磕碰,轴颈有无损伤,包装是否完好