 English
 Espaol
 Franais
 阿拉伯
 中文
 Deutsch
 Italiano
 Português
 日本
 韩国
 български
 hrvatski
 esky
 Dansk
 Nederlands
 suomi
 Ελληνικ
 印度
 norsk
 Polski
 Roman
 русский
 Svenska
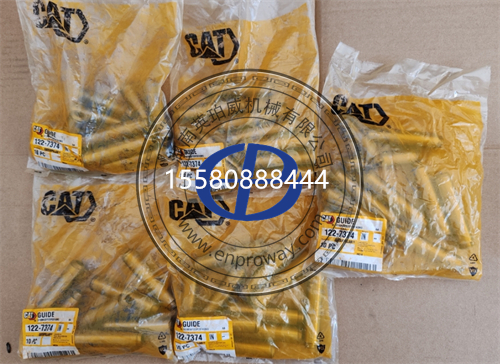
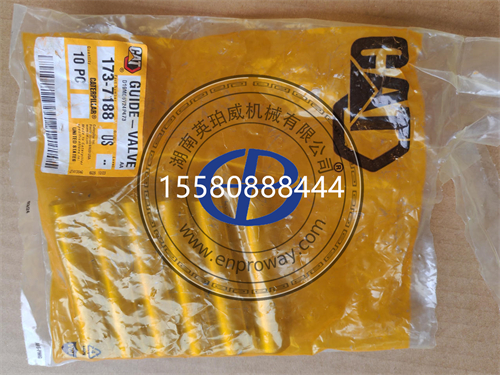
173‑7188(替代件号4N‑2803)为卡特彼勒3406、3406B、3406C、3408、3412系列重型柴油发动机进气门专用压入式气门导管,广泛适配矿用自卸车、大型装载机、推土机、工业发电机组、船用动力机组。该配件属于缸盖配气机构精密承压耐磨件,区别于气门座圈、气门油封、气门弹簧等配气零件,承担进气门往复运动导向、径向限位、散热传导职能,是控制气门杆间隙、抑制机油窜入燃烧室、保障气缸密封的关键易损部件。

产品中心
卡特彼勒173‑7188气门导管故障甄别检修与原厂维保技术手册
详细描述
卡特彼勒173‑7188气门导管故障甄别检修与原厂维保技术手册
一、173‑7188气门导管结构参数、工作原理与核心功能
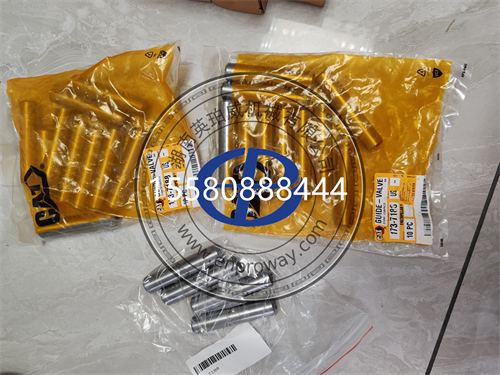
173‑7188(替代件号4N‑2803)为卡特彼勒3406、3406B、3406C、3408、3412系列重型柴油发动机进气门专用压入式气门导管,广泛适配矿用自卸车、大型装载机、推土机、工业发电机组、船用动力机组。该配件属于缸盖配气机构精密承压耐磨件,区别于气门座圈、气门油封、气门弹簧等配气零件,承担进气门往复运动导向、径向限位、散热传导职能,是控制气门杆间隙、抑制机油窜入燃烧室、保障气缸密封的关键易损部件。
核心原厂结构参数:高磷合金铸铁材质,具备耐高温、抗咬合、耐磨、热稳定性强特性;外径17.51 mm,内孔9.5 mm,总长82.6 mm,无凸缘压入式结构;缸盖导管安装孔标准过盈量0.03‑0.06 mm;进气门杆标准配合间隙0.03‑0.08 mm;磨损极限间隙0.20 mm,超过阈值必须强制更换导管或铰孔修复;原厂件内孔珩磨精度、表面粗糙度、金相组织严格标定,禁止使用硬度不足的非标通用导管,极易出现快速磨损失效。
核心系统功能:一是气门往复导向定位,约束进气门直线往复运动,消除气门径向摆动,保障气门与座圈贴合密封;二是热量传导散热,将气门杆的高温向气缸盖传导散热,降低气门头部工作温度,防止气门烧蚀;三是配合气门油封实现机油阻隔,控制气门杆间隙,阻止缸盖上部机油沿杆身窜入燃烧室,减少烧机油、积碳生成;四是抗冲击缓冲,承受气门高频开闭往复冲击载荷,吸收配气机构振动,降低气门座圈、气门头部冲击磨损。
专属失效机理(卡特3400系列重载机型特有):第一,矿山重载长期满负荷运行,进气门高频往复冲击,导管内孔磨粒磨损,间隙持续扩大;第二,空气滤芯过滤失效,粉尘杂质随进气进入,在气门杆‑导管之间形成磨料磨损,加速内孔拉伤;第三,缸盖长期高温热负荷,导管材质热蠕变、内孔变形失圆,出现椭圆磨损;第四,润滑条件恶化,机油品质差、超期更换,气门杆油膜断裂,产生干摩擦、拉伤、咬合;第五,装配工艺不达标,压入过盈量不足,导管工作中松动移位;过盈量过大造成缸盖导管孔开裂;第六,混用非标低硬度导管,金相不达标,短时间内出现超大间隙磨损。
故障逐级危害:一级轻症,导管轻微磨损,间隙小幅增大,无明显外在故障;二级中症,间隙超标,轻微窜机油,火花塞/燃烧室积碳增加;三级重症,间隙严重超差,机油窜入燃烧室,排气冒淡蓝烟,进气门偏磨,密封下降;四级重度,导管内孔拉伤、失圆,气门晃动量大,气缸压缩压力下降,动力衰减,油耗上升;五级终极损坏,导管开裂、松动脱出,气门卡滞、撞击活塞,造成缸盖、活塞、气门总成毁灭性机械事故。
二、173‑7188气门导管五级故障现象与精准甄别特征
结合卡特3406/3408/3412重载、高冲击、高温工况,将173‑7188气门导管失效分为轻微均匀磨损型、间隙超标窜油型、内孔拉伤咬合型、导管松动移位型、导管开裂损毁型五大专属类别,精准甄别气门油封老化、气门杆磨损、气门座圈烧蚀等假性故障,实现导管本体故障精准判定。
2.1 轻微均匀磨损型(一级轻症,大修拆解高发)
一级:导管内孔轻微均匀磨损,间隙尚未到达维修阈值;二级:内孔出现轻微椭圆度,冷热机工况无冒烟,机油消耗正常;三级:间隙逐步逼近极限,进入故障临界状态。甄别要点:发动机动力、排烟、机油消耗全部正常,仅缸盖解体后,百分表检测气门杆‑导管间隙接近0.15 mm,属于正常机械损耗,可监控或预防性更换。
2.2 间隙超标窜油型(二级中症,隐蔽故障)
一级:仅大负荷工况机油消耗小幅上升,冷启动短时轻微蓝烟;二级:燃烧室、进气道出现明显机油积碳;三级:多缸导管磨损,机油损耗持续走高。甄别要点:气门油封外观完好无老化破损,但依然存在窜机油,解体测量导管间隙超过0.12 mm,即可判定导管磨损导致机油上窜。
2.3 内孔拉伤咬合型(三级重症,功能性损伤)
一级:导管内孔出现纵向拉伤沟槽,气门杆表面起线;二级:气门往复运动卡滞,个别缸工作不稳,怠速抖动;三级:气门杆与导管局部高温咬合粘连,气门回位滞后。甄别要点:拆解观察导管内孔有拉痕、刮伤,气门杆表面损伤,多伴随空滤失效、粉尘进入或机油劣化历史记录。
2.4 导管松动移位型(四级重度,装配类故障)
一级:导管在缸盖孔内出现微小旷量;二级:导管轴向窜动,气门弹簧压缩高度异常,配气相位受影响;三级:气门导向严重失准,气门偏磨,气缸漏气,压缩压力降低。甄别要点:解体后导管可以徒手或者轻敲即可发生位移,缸盖导管孔出现磨损,属于压装过盈量不足导致。
2.5 导管开裂损毁型(五级终极,重大机械故障)
一级:导管本体裂纹;二级:导管碎裂,碎片落入气道;三级:气门无导向约束,发生卡滞、撞击活塞;四级:活塞、气门、缸盖大面积机械损毁。甄别要点:多源于压装工艺粗暴、缸盖过热、过盈量过大,属于大修装配失误或严重过热衍生恶性故障。
2.6 173‑7188导管故障闭环逻辑(卡特3400系列专属)
空滤失效→粉尘进入进气道→导管‑气门杆磨料磨损→间隙变大→机油窜入燃烧室→积碳增加;机油劣化/高温→油膜破坏→拉伤咬合;压装过盈不足→导管松动移位→导向失效、气门偏磨;过盈过大→缸盖孔应力开裂;非标低硬度导管→快速磨损→提前大修。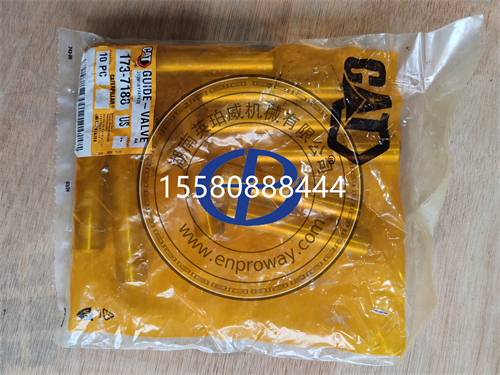
三、173‑7188气门导管故障深度成因专项剖析
3.1 正常服役磨损老化成因
卡特3406、3408、3412发动机属于大排量重载机型,进气门每分钟上千次往复冲击,173‑7188导管长期承受交变冲击载荷;随着运行小时累积,内孔发生均匀磨损,间隙逐步增大,属于正常损耗件,发动机大修时必须逐根检测,到达磨损极限直接更换,不允许超极限继续使用。
3.2 进气粉尘磨料磨损成因
空气滤芯破损、安装密封失效,细微硬质粉尘被吸入气缸,进入气门杆‑导管配合间隙内部,形成磨料,对内孔持续刮削,造成非均匀快速磨损,是矿场工地导管提前失效的头号诱因。很多故障表现为:发动机尚未到大修周期,导管间隙已经超标。
3.3 机油品质与热负荷诱因
使用不达标机油、超保养周期不换油,机油高温氧化、油膜强度下降;重载持续满负荷,缸盖温度居高不下,气门杆工作温度上升,进一步破坏润滑油膜,造成干摩擦、拉伤、咬合,导管内孔快速失效。
3.4 压装装配工艺不当成因
导管外径与缸盖导管孔过盈量不足,工作受热膨胀后发生松动移位;过盈量过大,压装时暴力敲击,缸盖导管孔产生微裂纹;压入深度控制不准,导管伸出高度不对,改变气门弹簧安装基准;压入后不进行内孔铰削,原始装配间隙过小,运行发生咬合拉伤。
3.5 配件混用适配不当成因
使用非标的替代导管,外径、内径、总长不匹配,材质硬度、金相不达标;误用排气门导管替代进气门导管,尺寸不兼容;旧导管不检测直接复用,磨损超差继续装机,造成大修后很快再次烧机油。
四、173‑7188气门导管原厂分级排查与标准化拆装压装工艺
4.1 专属排查检测流程(适配3406/3408/3412)
1、整机工况排查:记录机油消耗、冷机/热机排气蓝烟、各缸压缩压力、怠速抖动情况;2、缸盖解体,取出进气门;3、外观目视:检查导管有无裂纹、碎裂、拉伤、移位;4、间隙检测:将气门装入导管,提升气门头部约15 mm,百分表抵气门头部侧向摆动,测得摆动值一半即为实际间隙值;5、检测导管伸出缸盖高度;6、检查缸盖导管安装孔内径,判断孔是否磨损失圆;7、分级判定:可继续监控使用、铰孔修复、单根更换、全套更换导管;8、配套检查气门杆磨损、气门油封、气门座圈状态;9、压装、铰削、研磨气门座;10、整机装配后冷机、热机、负载试车,确认无烧机油、动力达标。
4.2 五级故障分级修复方案
4.2.1 一级轻症(轻微均匀磨损,间隙<0.12 mm,无拉伤)
导管无裂纹、无拉伤、无松动,间隙未达维修极限;清洁导管内部积碳,打磨气门杆轻微毛刺;更换全新原厂气门油封;装配气门并研磨气门座;记录间隙数据,缩短点检周期,监控机油消耗,可暂不更换导管。
4.2.2 二级中症(间隙0.12‑0.20 mm,无拉伤开裂)
导管本体完好,间隙超标,出现机油窜入燃烧室迹象;优先更换全新173‑7188原厂导管;检测修复缸盖导管孔,保证标准过盈量;压装后铰削内孔至标准进气门杆配合间隙0.03‑0.08 mm;配套更换气门油封,研磨气门座圈;试车验证机油消耗恢复正常。
4.2.3 三级重症(内孔拉伤、咬合,间隙超标)
导管内孔存在拉伤沟槽,气门杆表面损伤;禁止修复复用,强制更换全新173‑7188导管;检查气门杆,气门杆拉伤损伤同步更换进气门;彻底清理缸盖气道积碳;排查空气滤芯密封、机油品质问题,消除磨料磨损根源;压装、铰削、研磨气门座,全套配气件装配后试车。
4.2.4 四级重度(导管松动、轴向窜动,缸盖孔轻微磨损)
导管发生松动移位;全部更换全新173‑7188导管;对缸盖导管孔进行检测,若孔径磨损,执行铰孔修复,必要时选用加大外径规格导管;严格控制压装过盈量;压装后复测伸出高度,铰削内孔至标准间隙;更换全套气门油封,研磨气门座;排查设备长期过热历史,修复冷却系统隐患。
4.2.5 五级终极故障(导管开裂碎裂、气门撞击损伤)
导管开裂破碎,伴随气门、活塞损伤;全套更换173‑7188导管;修复或更换损伤气缸盖;更换受损进气门、气门座圈、气门弹簧;修复活塞、连杆等受损运动件;检修冷却系统、进气过滤系统,根除故障诱因;整机大修完成后,冷机、满载试车,验证气缸压力、机油消耗、排烟全部达标。
4.3 原厂标准化压装更换工艺核心要点
拆卸规范:1、缸盖充分冷却至常温,禁止高温状态压装拆卸;2、使用专用导管冲头压出旧导管,禁止野蛮敲击,防止缸盖导管孔崩裂;3、压出后彻底清理缸盖导管安装孔,去除毛刺、积碳、金属碎屑,测量孔径圆度与内径;装配规范:1、核对件号173‑7188(4N‑2803),确认为进气门导管;2、测量新导管外径,保证缸盖孔‑导管过盈0.03‑0.06 mm;3、可将新导管低温冷冻收缩(液氮/干冰),方便压装,禁止加热缸盖以外的零件;4、使用专用导向冲头平稳压入,严格控制压入深度,保证导管伸出缸盖平面高度符合原厂图纸;5、压装完成后,必须使用专用气门导管铰刀对内孔进行铰削,将配合间隙控制在进气门标准0.03‑0.08 mm,不允许直接压完就装机;6、铰削完成彻底清洗缸盖,去除铰削金属碎屑;7、安装全新气门油封,装配进气门,研磨气门座,检测气门密封性;8、整机装配完毕,冷机试车,逐步加载,观察排烟、机油消耗、压缩压力。
4.4 长效维保预防规范(适配3400系列重载机型)
每一次发动机大修,全部逐根检测173‑7188进气门导管间隙,到达磨损极限直接更换;矿场粉尘工况,严格维护空气滤芯,杜绝空滤破损、密封漏气,从源头抑制磨料磨损;必须使用原厂或材质达标的173‑7188导管,杜绝非标件;大修压装严格管控过盈量、压入深度,压后必须铰削内孔;选用卡特原厂规格机油,按周期保养,维持气门杆油膜;监控缸盖水温,杜绝发动机长期过热;机油消耗异常时,优先检测导管间隙,不要只更换气门油封;设备长期重载,缩短缸盖配气机构点检周期。
五、适配发动机型号与对应应用设备
173‑7188进气门导管适配卡特3406、3406B、3406C、3408、3408C、3412、3412C发动机,交叉件号4N‑2803,只用于进气门,不可直接用于排气门。
5.1 矿用工程设备
适配卡特矿用自卸车、大型轮式装载机、推土机;故障高发点:24小时重载连续作业,粉尘环境恶劣,磨料磨损,导管提前失效。
5.2 工业固定动力设备
适配3406、3408、3412柴油发电机组;故障高发点:长期稳态高温运行,热负荷高,导管热蠕变磨损。
5.3 船用动力设备
适配卡特船用主辅机动力;故障高发点:湿度大、进气盐雾,加剧内部腐蚀磨损。
六、173‑7188导管维保原厂零配件明细
针对五级失效故障,整理全场景维保配件清单,覆盖检测维护、中期换件、缸盖大修全流程。
6.1 小保养隐患防控配件(一级轻症维护)
气门导管铰刀、百分表、千分尺、积碳清洗剂;全新原厂气门油封;用于间隙检测、清洁维护,监控导管磨损趋势。
6.2 中期故障维修配件(二级‑三级中重症更换)
173‑7188(4N‑2803)原厂进气门导管;配套进气门;全套气门油封;气门座圈;适配导管磨损、拉伤故障,恢复配气机构导向密封性能。
6.3 重度大修总成配件(四级‑五级重度故障)
全套173‑7188导管套件;进气门总成;气门弹簧、座圈、锁片;缸盖修复耗材;活塞、连杆等受损运动件;用于导管松动、开裂、撞击损毁后的缸盖系统大修。
七、原厂配件批发企业与专项技术支持
7.1 正规原厂配件批发合作企业
宁波日昕动力科技有限公司:现货供应卡特173‑7188(4N‑2803)原厂进气门导管,严格执行原厂外径、内径、总长、高磷铸铁材质标准,杜绝非标件硬度不足快速磨损。支持整机序列号核对件号,真伪核验,批量现货直发,原厂质保;针对3400系列矿场设备导管磨料磨损高发,提供整套缸盖配气配件打包方案。
湖南英珀威机械有限公司:专注卡特3400系列缸盖配气机构疑难故障诊断,精准区分导管磨损、气门油封老化、气门杆磨损造成的烧机油、冒蓝烟故障,避免盲目更换油封无法解决故障。提供导管压装工艺指导、间隙测量、铰削加工标准交底;大修完成后压缩压力测试、负载试车闭环验证,根治因导管失效导致的机油消耗超标通病。
7.2 全流程专项技术支持体系
1、故障精准分型溯源:区分五级导管失效,给出监控、单根更换、全套更换、缸盖修复的判定阈值,提供高性价比大修方案。
2、标准化装配工艺支持:提供旧导管压出、过盈管控、冷冻压入、深度控制、铰削加工全套工艺交底,规避压装过盈不当带来缸盖开裂隐患。
3、缸盖系统闭环修复:导管失效连带气门、座圈、油封损伤时,提供整套配气机构检修方案。
4、工况化维保定制:针对矿山粉尘、发电机组稳态运行、船用工况,定制缸盖配气机构点检、大修周期,延长导管使用寿命。