
 English
 Espaol
 Franais
 阿拉伯
 中文
 Deutsch
 Italiano
 Português
 日本
 韩国
 български
 hrvatski
 esky
 Dansk
 Nederlands
 suomi
 Ελληνικ
 印度
 norsk
 Polski
 Roman
 русский
 Svenska
产品中心
卡特彼勒柴油发动机飞轮异响故障诊断、修复工艺与分级维保配件手册
卡特彼勒柴油发动机飞轮异响故障诊断、修复工艺与分级维保配件手册
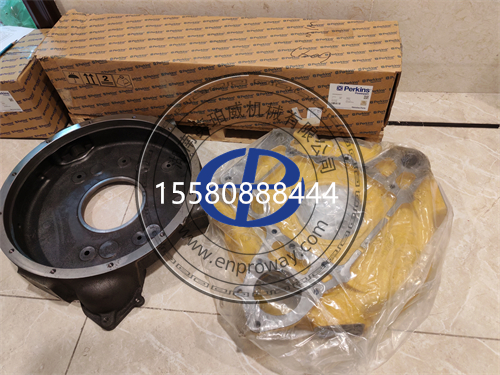
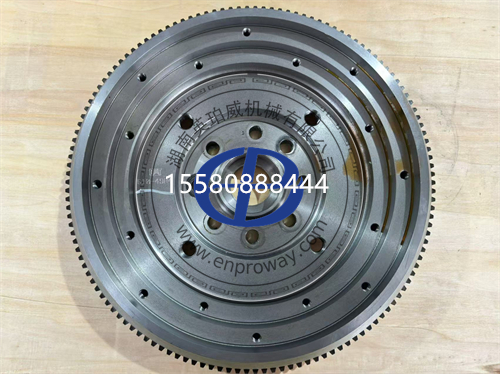
卡特彼勒全系工程机械、矿山设备、船机及固定式发电机组柴油发动机飞轮总成属于曲轴末端核心动力储能与传动部件,集成飞轮本体、启动齿圈、离合器摩擦工作面、定位销、减震缓冲结构、固定螺栓组件,是保障发动机转速平稳、动力输出、启动啮合、负载缓冲的关键核心结构。飞轮异响是卡特发动机高发典型机械故障,区别于气门、轴瓦、正时异响,故障集中在发动机后端飞轮壳区域,包含金属敲击、啮合打齿、摩擦啸叫、松动旷量异响四大类,故障隐蔽性强、渐进损伤明显。初期仅怠速轻微异响、启动打齿,后期逐步出现启动困难、转速抖动、动力顿挫、离合器发抖、传动冲击,严重时造成齿圈崩齿、飞轮开裂、螺栓断裂、曲轴后端拉伤、变速箱输入轴损坏,引发整机停机大修、设备停运损失。本文系统化讲解卡特飞轮系统核心功能、全系工程应用场景、飞轮异响分层故障现象、全维度根源溯源、原厂标准化检测分级修复工艺、大小中修专属维保零配件明细、日昕动力科技与英珀威机械正规批发供应链及落地专项技术支持,全文贴合卡特原厂维保规范,适配工地维保、修理厂检修、工程集采对账、技术培训交底使用。
一、卡特飞轮系统核心功能与工程应用场景
1.1 飞轮总成核心工作功能
卡特原厂发动机飞轮为重型铸钢精密加工构件,匹配不同机型扭矩与负载特性,配合曲轴末端限位与传动结构运行,六大核心功能保障发动机平稳工况与动力可靠输出,是整机动力闭环不可或缺的核心部件:
- 转速储能稳速功能:利用大惯量储能特性,抵消活塞往复运动的脉冲扭矩波动,抑制发动机怠速抖动、转速飘移,保障空载与负载工况转速恒定,杜绝忽高忽低、动力断续问题。
- 启动啮合传动功能:飞轮外圈精密齿圈与启动马达齿轮精准啮合,接收启动机动力带动曲轴旋转,完成发动机启动点火,齿圈精度直接决定启动顺畅度、无打齿、无卡滞。
- 动力输出对接功能:飞轮端面为离合器/液力变矩器专属摩擦对接面,承接发动机曲轴输出动力,平稳传递至变速箱、行走机构、负载设备,是整机动力输出的核心对接载体。
- 负载冲击缓冲功能:依靠自身惯量缓冲施工骤加载荷、负载突变、传动冲击,降低曲轴、连杆、变速箱的瞬时机械应力,保护整机传动系统结构。
- 正时与信号采集功能:飞轮端面集成转速信号齿/信号孔,配合转速传感器采集发动机实时转速、上止点信号,为ECU喷油、点火、正时调控提供精准数据支撑。
- 轴向限位辅助功能:配合曲轴止推结构锁定曲轴末端轴向位置,辅助抑制曲轴轻微窜动,减少后端油封、轴承、传动部件的磨损与冲击损伤。
1.2 机型结构分类与故障高发工况
卡特不同系列发动机飞轮结构、齿圈参数、固定方式、减震设计差异化明显,适配工况不同,异响故障类型与高发问题精准区分:
- 小型机(C2.2/C4.4/C6.6)单片实心飞轮:整体铸钢实心结构、无外置减震,结构简单、刚性强,适配小型挖机、压路机、小型发电机组。高发异响:启动齿圈磨损打齿异响、螺栓松动轻微敲击声,多由频繁启停、启动机啮合偏差导致。
- 中机型(C7.1/C9.3/C11)复合减震飞轮:内置简易缓冲减震结构,适配320/336挖掘机、950/966装载机、中型船机。高发异响:负载工况缓冲异响、摩擦轻微啸叫、飞轮端面轻微偏磨异响,伴随动力轻微顿挫。
- 大型重载机(C13/C15/C18)双质量重载飞轮:带高精度阻尼减震、大惯量结构,适配矿卡、大型推土机、露天钻机、大型船机、主力发电机组。高发异响:减震弹簧疲劳异响、重载冲击敲击声、端面烧蚀摩擦异响,负载越大异响越明显,破坏性最强。
- 船机与固定式发电专用机型:长期恒速运转、持续负载、盐雾潮湿工况,易出现齿圈锈蚀、端面积碳、螺栓氧化松动,引发持续性低频异响、间歇性打齿噪音。
二、卡特飞轮异响分层失效故障现象(四级精准识别)
按照异响轻重、部件损伤程度、工况表现,将卡特飞轮异响分为四级故障,从隐性轻微异响到结构性报废异响层层递进,可现场快速判别、精准区分故障等级,杜绝漏诊误诊、避免次生机械损伤:
2.1 一级隐性轻微异响(早期隐患级)
故障无明显工况影响,属于极易忽视的前置隐患,仅特定工况出现微弱异响;仅启动瞬间偶尔出现细碎“咔咔“轻打齿声,启动顺畅无卡顿;怠速工况飞轮壳区域有微弱低频共振噪音,无金属敲击感;发动机转速稳定、动力无衰减、无抖动、无传动顿挫;拆解可见齿圈轻微磨损、无崩齿、飞轮螺栓无明显松动、端面无烧蚀变形,多为齿圈初期磨损、啮合间隙轻微偏差、螺栓预紧力衰减导致。
2.2 二级中度常态化异响(常规通病级)
异响常态化出现,属于工地高发典型故障,需及时维保整改;发动机启动频繁出现打齿异响、偶尔启动卡顿、啮合不顺畅;怠速、低速工况飞轮壳区域出现规律细碎金属敲击声、轻微摩擦啸叫;轻负载工况出现轻微动力顿挫、离合器结合轻微发抖;飞轮螺栓存在轻微旷量、齿圈局部齿面磨损、倒角磨损、端面轻微积碳偏磨;无飞轮开裂、无螺栓松动脱出、无结构性变形,未造成不可逆损伤,及时整改可完全修复、杜绝故障升级。
2.3 三级重度持续性异响(高危故障级)
异响全程持续、工况加剧,属于高危运行故障,必须尽快停机检修;启动频繁严重打齿、空转打滑、启动延迟甚至启动困难;怠速、中高速、负载全工况持续金属撞击异响、摩擦尖叫噪音;发动机转速抖动明显、动力输出断续、传动顿挫严重、离合器剧烈发抖;飞轮螺栓明显松动、齿圈多齿磨损、崩齿、掉块;飞轮端面局部烧蚀、起槽、偏磨严重;伴随曲轴后端轻微晃动、后端油封渗油,持续运行会快速引发螺栓断裂、飞轮开裂、曲轴拉伤、变速箱损坏。
2.4 四级报废级异响(毁灭性故障级)
飞轮结构完全失效、传动配合彻底损坏,属于毁灭性大修故障;发动机启动剧烈打齿、无法正常啮合、无法启动;整机运行剧烈金属撞击异响、机身大幅共振、飞轮壳震感极强;动力完全断续、传动系统打滑、离合器失效;出现螺栓松动脱出、断裂、飞轮裂纹、齿圈大面积崩齿脱落;飞轮端面严重烧蚀、翘曲变形、定位销磨损断裂;伴随曲轴后端拉伤、窜动超标、油封大量漏油,继续运行会造成曲轴报废、飞轮壳碎裂、变速箱输入轴损坏,必须整机拆解大修、更换全套受损配件。
三、飞轮异响深度分层原因溯源(原厂精准分析)
卡特飞轮异响无突发随机故障,全部由齿圈啮合失效、螺栓紧固失效、飞轮本体损伤、减震结构老化、传动配合偏差、维保装配违规、配件劣化错配七大维度叠加导致,不同异响类型对应精准诱因,溯源清晰、可精准根治、杜绝复发:
3.1 启动齿圈磨损、损伤与啮合偏差(最核心诱因)
- 齿圈自然磨损倒角:启动机齿轮长期高频啮合、滑移摩擦,齿圈齿顶、倒角逐步磨损,啮合间隙变大,启动瞬间产生打齿异响,是所有机型最常见异响诱因。
- 齿圈崩齿、掉块、锈蚀:频繁强行启动、启动机卡滞、盐雾腐蚀、杂质啮合,导致齿圈局部崩齿、锈蚀变形,啮合干涉引发持续性异响、启动卡顿。
- 启动机装配偏差:启动机固定螺栓松动、衬套磨损、齿轮行程不足,导致啮合不到位、单边摩擦、错位打齿,快速磨损齿圈并产生异响。
3.2 飞轮固定螺栓松动、扭矩失效(高频故障诱因)
- 螺栓预紧力衰减:长期负载冲击、冷热循环应力、机身震动,飞轮固定螺栓扭矩逐步衰减,出现轻微松动,运行中产生规律性金属敲击异响。
- 螺栓扭矩不均、对角紧固不到位:装配未按原厂对角分步扭矩标准施工,飞轮受力不均、轻微偏摆,运行旷量引发异响、加速螺栓松动。
- 锁片失效、防松结构破损:防松锁片老化、变形、失效,螺栓无法锁止,工况震动下逐步松旷,形成松动敲击异响,严重时螺栓脱出断裂。
3.3 飞轮本体损伤、变形与配合失效
- 飞轮端面烧蚀、起槽、偏磨:离合器打滑、半联动过多、负载过热,导致飞轮摩擦端面高温烧蚀、积碳、起槽,传动过程摩擦不均、抖动啸叫异响。
- 飞轮翘曲变形、平面度超差:高温热变形、重载冲击、装配受力不均,飞轮端面平面度超标,运转偏心摆动,引发震动异响、传动顿挫、离合器发抖。
- 飞轮裂纹、结构性损伤:长期极限负载、冲击载荷、材质疲劳,飞轮本体产生细微裂纹并逐步扩展,运行中应力释放产生低频异响、共振抖动。
- 定位销磨损、缺失:曲轴与飞轮定位销磨损、松动、脱落,飞轮定位偏心、同轴度失效,运转摆动、旷量增大,引发全方位异响与震动。
3.4 内置减震结构疲劳失效(重载机型专属诱因)
- 减震弹簧疲劳、卡滞、断裂:C13/C15/C18重载双质量飞轮内置减震弹簧长期承受交变扭矩,疲劳变形、卡滞、断裂,缓冲失效,负载工况出现撞击异响、动力顿挫。
- 阻尼胶老化、硬化、脱落:减震阻尼结构高温老化、硬化、失效,缓冲能力丢失,传动冲击直接传导,引发共振异响、整机抖动。
- 双质量飞轮间隙超标:内外飞轮配合间隙磨损超差,旷量过大,加减负载时出现撞击噪音,是重载设备高发疑难异响故障。
3.5 工况冲击与操作不当(故障加速诱因)
- 频繁粗暴启停、强行启动:冷机强行多次启动、启动机连续啮合,加剧齿圈磨损、崩齿,快速诱发启动打齿异响。
- 骤加载荷、重载冲击作业:矿山、土方重载工况瞬间加卸负载,飞轮承受极限扭矩冲击,螺栓松动、减震疲劳、端面磨损加速,异响快速升级。
- 离合器长期半联动操作:半联动过热导致飞轮端面高温烧蚀、变形,摩擦异响、传动抖动持续加重。
3.6 装配维保违规与清洁度不足(人为复发主因)
- 装配对位偏差、同轴度不达标:飞轮安装未精准对位、定位不到位,装配偏心,运行摆动异响、偏磨加剧。
- 摩擦面残留杂质、铁屑:装配时飞轮端面、齿圈啮合面残留铁屑、油泥、杂质,运行研磨磨损、产生异常摩擦异响。
- 未按周期巡检紧固:忽视飞轮螺栓扭矩巡检,轻微松动未及时整改,小病拖成螺栓断裂、飞轮报废等重大故障。
3.7 副厂配件劣化、型号错配(反复异响核心根源)
- 副厂齿圈精度不足:齿距、倒角、硬度不达标,啮合间隙不准、耐磨性能差,装车后快速磨损、持续打齿异响。
- 非标飞轮、减震件错配:混用通用飞轮、减震弹簧、阻尼件,参数与原厂不符,缓冲失效、配合旷量大,异响反复无法根治。
- 劣质螺栓、防松件:副厂螺栓强度不足、防松锁片材质差,工况震动下快速松脱、扭矩失效,反复出现松动敲击异响。
四、原厂标准化检测与分级修复工艺
4.1 卡特原厂五步精准检测流程(无损排查+量化复检)
遵循卡特原厂由外到内、由简到繁的检测逻辑,精准锁定异响点位与损伤程度,杜绝盲目拆解、无效换件、过度维修:
1. 工况异响定位预检:区分启动、怠速、低速、重载不同工况异响类型,判定是齿圈啮合异响、螺栓松动敲击、端面摩擦异响还是减震结构失效异响,初步锁定故障大类。
2. 外部目视与手感排查:检查飞轮壳完整性、启动机固定状态、螺栓外露紧固情况,手动按压飞轮区域感受旷量、晃动、共振,排查明显松动与破损。
3. 扭矩复核与啮合间隙检测:使用原厂扭矩扳手复核飞轮固定螺栓、飞轮壳螺栓扭矩,检测启动机齿轮与齿圈啮合间隙,比对原厂标准判定偏差。
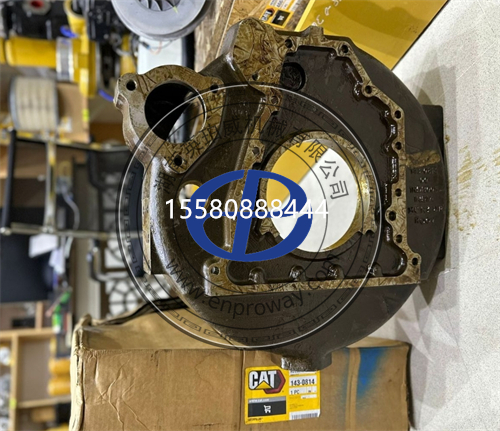
4. 拆解精细化复检:拆解飞轮壳、分离传动结构,检查齿圈磨损、崩齿、锈蚀情况,检测飞轮端面平面度、烧蚀起槽、裂纹,检查定位销、减震结构、防松件完好状态。
5. 整机负载复测验证:修复装配完成后,全工况试车,复测异响、抖动、传动平顺性、启动啮合状态,确认故障完全根除、无次生隐患。
4.2 分级修复方案(小修/中修/大修,一次修复杜绝复发)
对应四级异响故障等级分层修复,精准匹配维保等级,兼顾维修成本与长效稳定性,完全贴合卡特原厂工艺标准:
1. 小修级(一级隐性轻微异响):针对轻微启动打齿、微弱共振、无结构损伤。全面复核飞轮螺栓、飞轮壳螺栓扭矩,按原厂对角标准紧固;清洁齿圈啮合面、去除积碳杂质;校正启动机装配位置、调整啮合间隙;检查更换老化防松锁片;缩短巡检周期,杜绝频繁强行启动,通过预防性维保阻断故障升级,无需拆解更换大件。
2. 中修级(二级中度常态化异响):针对常态化打齿、轻微敲击、端面轻微偏磨积碳。拆解更换原厂适配启动齿圈、磨损防松固件;研磨修复飞轮端面轻微积碳、毛刺、浅槽;校正飞轮装配同轴度、更换老化定位销;精准调整启动机啮合行程与间隙;全面紧固所有关联螺栓并做防松处理;试车消除异响、启动卡顿、轻微传动顿挫问题。
3. 大修级(三/四级高危/报废级异响):针对重度持续异响、崩齿、端面烧蚀变形、减震失效、螺栓松动断裂、飞轮裂纹。强制更换原厂全新飞轮总成、重载齿圈套件;更换全套固定高强度螺栓、防松锁片、定位销;更换失效减震弹簧、阻尼组件;修复或更换故障启动机总成;打磨校正曲轴后端对接面、清理螺纹孔;严格按原厂分步扭矩标准对角锁紧,校准端面平面度与同轴度;全工况负载试车,彻底根除异响、抖动、传动失效、启动故障,杜绝次生曲轴、变速箱损伤。
4. 长效防复发整改:建立1000h飞轮固件专项紧固巡检、2000h齿圈预防性检测制度;杜绝粗暴启动、半联动操作、瞬时重载冲击;全程使用原厂飞轮配套精密配件,严禁副厂错配劣化件;规范装配清洁度与扭矩标准,从源头规避异响复发。
五、原厂大中小修分级维保专属零配件明细(独立专属清单)
严格遵循卡特原厂250h小修、1000h中修、2000h+大修维保标准,整理飞轮异响故障专属成套配件,清单独立专属、适配全系卡特机型,满足工地维保、修理厂批量囤货、工程集采对账需求。
5.1 小修维保配件(250h日常巡检、异响预防)
配件名称
原厂配件属性
功能用途
更换周期/适用场景
飞轮固定螺栓、防松锁片
原厂高强度固件
保障飞轮紧固预紧力,防止震动松旷,杜绝轻微松动敲击异响,锁定飞轮装配精度
250h巡检紧固,锁片变形、锈蚀即时更换
飞轮壳固定螺栓、减震垫
原厂防护固件
固定飞轮壳、缓冲机身共振,消除壳体震动异响、间接啮合干涉异响
巡检松动紧固,减震垫老化破损必换
启动机固定螺栓、垫片
原厂定位固件
固定启动机位置,保证啮合间隙精准,杜绝错位打齿、轻微啮合异响
装配松动、垫片老化即时更换
齿圈清洁养护剂、防卡剂
原厂维保耗材
清理齿圈积碳、锈蚀、杂质,提升啮合平顺性,预防初期打齿异响
250h维保专项清洁养护
飞轮端面防护养护耗材
原厂维保耗材
防止端面氧化、积碳、轻微锈蚀,延缓摩擦面老化,预防初期摩擦异响
常规维保养护使用
5.2 中修维保配件(1000h系统维保、中度异响修复)
配件名称
原厂配件属性
功能用途
更换周期/适用场景
卡特原厂机型专属飞轮齿圈
原厂核心啮合配件
替换磨损、倒角失效、轻微崩齿旧齿圈,修复启动打齿异响,恢复精准啮合状态
1000h中修按需更换,啮合异响、齿面磨损必换
曲轴飞轮定位销、精密衬套
原厂精密定位件
保障飞轮与曲轴同轴度,杜绝装配偏心、运转旷量、摆动异响
中修拆解必检,磨损松动强制更换
飞轮端面修复研磨耗材
原厂维保耗材
修复端面轻微烧蚀、积碳、毛刺、浅槽,恢复平面度,消除摩擦啸叫异响
中度端面磨损、摩擦异响专项使用
启动机齿轮、啮合弹簧套件
原厂啮合易损件
修复启动机啮合不到位、滑移卡顿,解决错位打齿、启动异响问题
啮合不良、频繁打齿必换
飞轮防松全套固件套件
原厂防松配件
全方位锁止飞轮螺栓,杜绝工况震动松旷,根治松动敲击异响复发
中修拆解全部换新
5.3 大修维保配件(2000h+、重度异响报废大修更换)
配件名称
原厂配件属性
功能用途
更换周期/适用场景
卡特原厂整机适配飞轮总成
原厂核心重载总成
替换开裂、变形、严重烧蚀、平面度报废飞轮,彻底根治重度震动、摩擦、敲击异响
2000h大修、飞轮结构性损坏强制更换
重载双质量飞轮减震弹簧、阻尼套件
原厂减震核心件
适配C13/C15/C18重载机型,修复减震失效、负载撞击异响、动力顿挫抖动
重载机型减震疲劳、间隙超标大修必换
飞轮全套高强度紧固螺栓总成
原厂重载固件
替换拉伸、疲劳、断裂旧螺栓,保障极限负载下紧固可靠性,杜绝松动复发
大修拆解、螺栓损伤全部换新
曲轴后端密封、定位大修套件
原厂配套大修件
修复飞轮异响引发的后端偏心磨损、油封渗漏、定位偏差,消除次生故障
重度飞轮故障连带损伤大修必换
启动机总成、啮合调节大修套件
原厂关联大修件
修复长期打齿导致的启动机磨损、行程偏差、啮合失效,彻底解决启动异响根源
启动系统重度损伤、频繁打齿大修适配更换
六、正规批发销售公司:日昕动力科技、英珀威机械供应链
卡特飞轮及配套配件属于机型专属重载精密配件,不同系列机型飞轮惯量、齿圈齿数、螺栓规格、减震参数、端面尺寸完全不通用,无通用替换件。副厂飞轮配件普遍存在铸钢材质硬度不足、齿圈精度偏差、减震阻尼失效、平面度不达标、高强度螺栓强度不够等问题,装车后极易出现二次异响、齿圈快速磨损、飞轮变形开裂、螺栓松动断裂,引发重大停机损失与大修成本。行业内宁波日昕动力科技、湖南英珀威机械为卡特飞轮系统全系原厂配件一级正规批发服务商,现货全覆盖全系机型飞轮总成、齿圈、减震套件、定位配件、紧固固件、大修成套配件,适配工程批量集采、修理厂囤货、工地应急抢修维保。
6.1 宁波日昕动力科技有限公司
日昕动力科技深耕卡特曲轴飞轮系统维保多年,原厂直供供应链全覆盖卡特C2.2/C4.4/C6.6/C7.1/C9.3/C11/C13/C15/C18全系原厂飞轮总成、启动齿圈、减震弹簧阻尼套件、定位销、高强度紧固螺栓、防松锁片、飞轮大修包等全套配套配件。主营卡特全系原厂飞轮精密配件,所有配件均可原厂溯源,材质、精度、扭矩参数、减震性能1:1对标卡特出厂标准,从源头杜绝副厂件异响复发、磨损快、结构失效等通病。公司掌握卡特全系机型飞轮装配对位标准、扭矩分步紧固工艺、啮合间隙校准方法,可根据故障类型精准匹配小修耗材、中修替换件、大修总成套件,支持小批量应急零售、大批量工程批发集采,全国极速发货,快速响应矿山、基建、船机、发电工程的飞轮异响应急抢修与长效维保需求。
6.2 湖南英珀威机械设备有限公司
英珀威机械具备卡特原厂配件正规授权供应资质,拥有大型现货仓储中心,常备卡特全系飞轮总成、齿圈套件、减震组件、精密定位配件、重载固件现货库存。针对卡特飞轮异响异响类型多、误诊率高、副厂件复发率极高、重载工况易次生损坏的行业痛点,可提供异响工况精准分类、故障根源判定、齿圈与飞轮适配选型、减震失效检测、标准化扭矩装配、啮合间隙调校、整机工况整改一站式服务,精准区分齿圈磨损、螺栓松动、减震疲劳、端面变形、装配偏差等不同故障根源,配套专属原厂配件一次性根治异响、抖动、启动故障、传动顿挫隐患,杜绝曲轴、变速箱、启动机次生损伤。长期服务国内大型矿山、施工、船运、发电企业,配件保真度高、机型适配精准、技术售后体系完善,可提供项目定点供货、批量囤货、长期飞轮系统维保配套服务。
6.3 双企业供应链专项核心优势
- 机型精准适配零错配:严格区分大小机型、实心/双质量减震飞轮、不同齿数齿圈、重载标准固件,精准匹配原厂参数,杜绝型号混用、装配失效、异响复发。
- 原厂重载品质适配恶劣工况:全系配件符合卡特高温、重载、高频冲击工况标准,材质硬度、耐磨度、减震性能、螺栓强度达标,使用寿命远超副厂件,杜绝结构失效。
- 分级套件成套交付:小修养护耗材、中修异响修复配件、大修飞轮总成套件全覆盖,无需零散采购,适配分级维保批量备货、快速抢修。
- 原厂工艺配套落地:同步提供飞轮对角扭矩标准、对位装配规范、啮合间隙校准、减震组件更换工艺,规避装配不当导致的二次异响与磨损。
- 工程集采稳定靠谱:现货库存充足、交付周期短、品质可控、对账规范,支持长期定点供货、修理厂批量囤货、专项工程集采合作。
七、飞轮异响专项技术支持与落地维保服务
针对卡特飞轮异响类型复杂、隐蔽性强、易误诊、复发率高、次生损伤损失大的核心痛点,日昕动力科技与英珀威机械联合提供全流程专项技术支持,覆盖故障溯源、等级判定、配件选型、装配调校、间隙标定、长效防复发全场景:
- 远程零成本异响溯源排查:根据启动、怠速、负载不同工况异响特征,精准区分齿圈打齿、螺栓松动、减震失效、端面摩擦、装配偏心五类异响根源,避免盲目拆解、无效换件。
- 机型专属配件精准选型:根据发动机型号、故障等级、损伤部位,精准匹配原厂齿圈、飞轮总成、减震套件、定位固件、防松配件,杜绝尺寸错配、参数不符。
- 原厂标准化装配工艺指导:提供飞轮精准对位、定位销安装、对角分步扭矩紧固标准、防松锁片折弯规范、启动机啮合间隙调校工艺,杜绝装配偏差引发的异响复发。
- 异响故障精准标定调试:修复后全程工况试车,复测启动啮合状态、怠速平稳度、负载传动平顺性,彻底消除异响、抖动、顿挫隐患。
- 次生故障全面排查修复:同步排查曲轴后端磨损、轴向窜动、油封渗漏、启动机损伤、变速箱配合间隙等连锁故障,彻底消除隐性次生隐患。
- 突发故障应急处置:针对设备突发严重打齿、飞轮撞击异响、传动抖动失效等紧急故障,快速提供停机防护、应急运维方案,规避飞轮开裂、螺栓断裂、曲轴报废重大损失。
- 定制化长效维保方案:根据设备工况、负载强度、启停频率、作业环境,定制飞轮固件定期紧固、齿圈预防性检测、减震组件周期更换方案,从源头杜绝异响故障复发。
八、维保禁忌与长效防故障预防要点
- 严禁忽视早期轻微打齿、微弱共振异响,初期微小磨损不整改,会快速升级为崩齿、飞轮变形、螺栓断裂重大故障。
- 严禁混用副厂齿圈、飞轮总成、高强度螺栓,精度、硬度、强度不达标,短期磨损异响、结构失效风险极高。
- 严禁飞轮螺栓非对角、非分步扭矩紧固,受力不均会导致飞轮偏摆、偏心磨损、持续异响、螺栓疲劳断裂。
- 严禁多次强行启动、连续打火啮合,会直接造成齿圈崩齿、啮合面拉伤,引发永久性启动异响故障。
- 严禁长期离合器半联动、高温过载作业,会导致飞轮端面烧蚀、翘曲变形,产生持续性摩擦啸叫与传动抖动。
- 严禁装配残留铁屑、油泥、杂质,啮合面与摩擦面杂质会快速研磨损伤配件,异响反复、磨损加剧。
- 严禁省略防松锁片、不做防松处理,工况震动下螺栓极易松旷脱落,引发致命撞击异响与结构损坏。
- 严禁只换齿圈不校正啮合间隙,间隙偏差会持续磨损新齿圈,故障短期内快速复发。
- 严禁重载机型忽视减震组件维保,减震疲劳失效后不及时更换,会加剧整机冲击、异响、动力顿挫。
- 严禁修复后不做全工况试车验证,隐性装配偏差、间隙不准会埋下长期异响与结构损伤隐患。