
 English
 Espaol
 Franais
 阿拉伯
 中文
 Deutsch
 Italiano
 Português
 日本
 韩国
 български
 hrvatski
 esky
 Dansk
 Nederlands
 suomi
 Ελληνικ
 印度
 norsk
 Polski
 Roman
 русский
 Svenska
产品中心
卡特彼勒2W‑7980凸轮轴故障甄别检修与原厂维保配件技术手册
卡特彼勒2W‑7980凸轮轴故障甄别检修与原厂维保配件技术手册
一、2W‑7980凸轮轴结构参数、核心功能与专属失效机理
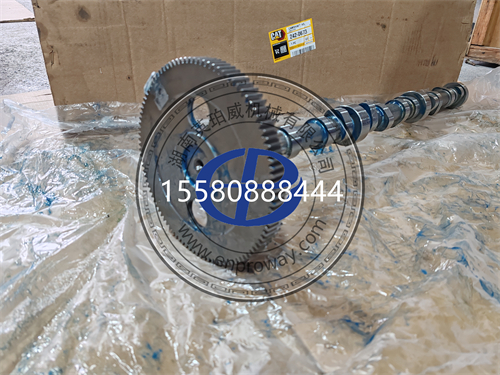
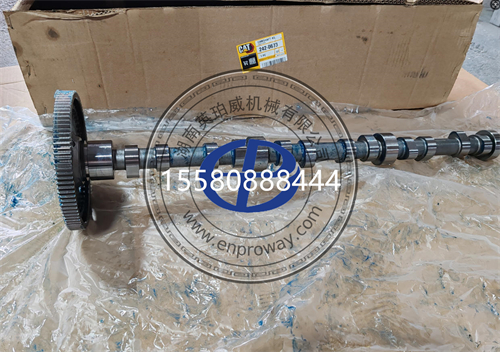
2W‑7980为卡特彼勒3408系列V8柴油发动机专属原厂不带齿轮式锻钢凸轮轴总成,等效件号6N‑5673,采用整体锻钢基材,凸轮桃型表面高频淬火硬化处理,适配3408、3408B、3408C全系列机型,广泛用于矿用自卸车、轮式装载机、推土机、铲运机、管道铺设机、工业发电机组与船用动力设备。该凸轮轴属于配气机构核心驱动部件,独立于曲轴、喷油系统、冷却系统故障体系,依靠机油压力实现轴颈与凸轮桃型面的流体动压润滑,驱动挺柱、推杆、摇臂完成进排气门的定时开启与关闭,直接决定配气相位、进气效率与整机做功能力。
核心结构参数:整体锻钢锻造,凸轮工作面高频淬火,总成重量约19kg,总长1016mm,不含驱动齿轮;适配3408发动机V8配气时序,匹配原厂气门升程、气门开启持续角度参数;多道轴颈配合凸轮轴衬套,依靠缸体内部主油道供给压力机油实现摩擦副润滑,不允许改装凸轮轮廓、升程参数,否则直接破坏整机燃烧与动力输出特性。
核心系统功能:一是严格按照曲轴转角时序驱动进排气门,控制进气充量与废气排出,保障3408发动机额定功率、扭矩输出;二是配合喷油正时,实现气缸内燃烧过程匹配;三是凸轮轴轴颈承受交变扭转、弯曲载荷,将正时齿轮的旋转运动转化为气门往复直线运动。一旦凸轮轴失效,会直接造成配气相位错乱、气门运动异常,严重时发生气门‑活塞撞击重大机械事故。
专属失效机理(3408机型特有):第一,3408重载设备普遍高负荷、长时间连续作业,若机油压力偏低、油道堵塞,凸轮桃型与挺柱摩擦副润滑不足,发生粘着磨损、点蚀剥落;第二,机油污染、金属磨粒进入润滑副,造成磨料磨损,凸轮工作面出现划痕、凹坑;第三,气门弹簧预紧力过大、气门卡滞,带来交变冲击载荷,诱发凸轮表面疲劳剥落,极端工况下凸轮轴扭转变形、断裂;第四,拆装、转运磕碰造成轴颈、凸轮局部损伤;第五,凸轮轴衬套磨损、间隙超标,造成凸轮轴径向跳动加大,加速凸轮桃型破坏。全部故障集中在凸轮桃工作面、主轴颈、轴肩部位,属于交变载荷+润滑条件决定的机械疲劳磨损故障。
故障逐级危害:一级轻症,凸轮轻微磨损,动力小幅下降,偶发怠速抖动;二级中症,凸轮桃型点蚀、麻点,气门间隙不稳定,排气异响、动力衰减、油耗上升;三级重症,凸轮大面积剥落,配气相位偏移,个别气缸工作不良、缺缸抖动;四级重度,凸轮轴轴颈拉伤、弯曲变形,配气相位严重错乱,出现金属撞击异响;五级终极损坏,凸轮轴断裂,气门与活塞相撞,造成缸盖、活塞、连杆大范围毁灭性损坏。
二、2W‑7980凸轮轴五级故障现象与精准甄别特征
结合卡特3408发动机重载连续作业工况,将2W‑7980凸轮轴故障分为凸轮桃型磨损型、凸轮表面点蚀剥落型、轴颈拉伤磨损型、凸轮轴弯曲变形型、凸轮轴断裂损毁型五大专属类别,精准区分喷油故障、气门弹簧损坏、挺柱故障、正时齿轮故障等假性故障,实现凸轮轴本体故障精准判定。
2.1 凸轮桃型磨损型(最常见轻症故障)
一级:整机动力轻微变差,油耗小幅上升,无明显异响;二级:部分气缸气门间隙出现无规律漂移,冷机怠速轻微抖动;三级:凸轮桃型轮廓磨损,气门升程不足,气缸充气效率下降,负载时动力不足;四级:多组凸轮桃型磨耗,整机明显无力,排气声音杂乱;五级:凸轮轮廓完全磨平,对应气缸几乎不做功,持续缺缸。判定甄别:排除喷油器故障、气门卡滞,拆解检查凸轮桃型高度磨损量超0.15mm,即为凸轮轴本体磨损失效。
2.2 凸轮表面点蚀剥落型(疲劳失效高发故障)
一级:凸轮工作面出现细小麻点,性能变化不明显;二级:局部点蚀凹坑,运行出现间歇性金属细碎敲击声;三级:局部表层金属剥落,对应气缸工作不稳定;四级:多组凸轮大面积剥落,持续缺缸、抖动,机油中出现大量金属碎屑;五级:大块材料脱落,碎屑进入油道,造成其他运动副二次磨损。甄别要点:机油样本检出大量细小硬质金属颗粒,对应凸轮位置出现敲击异响,高度怀疑凸轮点蚀剥落。
2.3 轴颈拉伤磨损型(润滑不足故障)
一级:凸轮轴轴颈轻微划痕,油压无明显变化;二级:轴颈磨损,凸轮轴径向间隙增大,怠速出现沉闷轴瓦异响;三级:轴颈拉伤烧蚀,机油压力怠速偏低;四级:轴颈严重磨损,间隙严重超标,运转周期性撞击噪音;五级:轴颈抱轴卡滞,正时传动负荷急剧上升,极易打坏正时齿轮。判定阈值:轴颈圆度、圆柱度磨损超过0.08mm,必须检修或更换凸轮轴。
2.4 凸轮轴弯曲变形型(重载冲击、装配不当故障)
一级:轻微弯曲,解体测量径向跳动轻微超标,运行异响不显著;二级:跳动加大,多缸气门间隙同步漂移,整机抖动;三级:弯曲变形明显,配气相位整体偏移,动力大幅衰减;四级:运转周期性撞击,正时齿轮侧隙异常变化;五级:变形超限,挺柱、推杆反复弯曲断裂,存在气门活塞相撞风险。甄别要点:解体架表检测凸轮轴中间位置径向跳动>0.10mm,判定弯曲不可继续使用。
2.5 凸轮轴断裂损毁型(终极重度故障)
一级:凸轮轴出现肉眼可见裂纹,运转剧烈抖动;二级:裂纹扩展,扭转变形加剧;三级:凸轮轴完全断裂,配气机构停止驱动;四级:正时系统完全失效,气门不受控制;五级:气门撞击活塞,活塞、缸盖、推杆、摇臂总成大范围损坏,发动机重大机损事故。
2.6 2W‑7980凸轮轴故障闭环逻辑(3408机型专属)
机油劣化、滤芯超期→杂质进入摩擦副→凸轮桃型磨料磨损;机油压力不足、油道堵塞→凸轮‑挺柱润滑失效→粘着磨损、点蚀剥落;气门卡滞、气门弹簧弹力过大→交变冲击载荷→凸轮疲劳剥落;衬套磨损间隙过大→凸轮轴跳动超标→加速凸轮桃型破坏;拆装磕碰、吊装不当→凸轮轴弯曲变形→配气相位错乱;凸轮轴损坏脱落金属碎屑→污染整个润滑系统→曲轴、轴瓦、其他运动副二次损伤。
三、2W‑7980凸轮轴故障深度成因专项剖析
3.1 凸轮桃型磨损、点蚀剥落核心成因
卡特3408多用于矿山重载,长时间满负荷运行,若机油保养周期超期,油品氧化变质,油膜强度下降;机油滤芯失效,金属磨粒随机油循环,在凸轮桃与挺柱之间产生磨料磨损;机油压力偏低,凸轮副建立不起有效流体润滑膜,发生边界摩擦;气门导管卡滞、气门弹簧弹力超限,给凸轮施加过大交变冲击载荷,造成表面疲劳点蚀,逐步发展为表层剥落;混用非指定粘度机油,高温工况油膜破裂,加剧凸轮工作面损伤。
3.2 轴颈拉伤烧蚀故障成因
凸轮轴衬套磨损、合金层剥离,间隙超标,润滑建立不良;缸体通向凸轮轴油道堵塞,轴颈供油不足;机油严重污染,硬质颗粒进入轴颈‑衬套摩擦副;装配时衬套位置偏移,油孔错位,断油造成轴颈烧蚀;冷机频繁大负荷起步,机油还未建立压力就承受大扭矩,早期就发生轴颈磨损。
3.3 凸轮轴弯曲变形成因
拆装过程野蛮敲击、落地磕碰,造成本体塑性弯曲;气门卡死,挺柱顶住凸轮,凸轮轴承受异常反作用力;正时齿轮装配错误,强行对位带来扭曲应力;发动机发生气门撞击活塞事故,巨大反作用力使凸轮轴弯曲;长期重载交变扭矩,材料疲劳发生弯曲变形。
3.4 凸轮轴断裂故障成因
凸轮轴材质疲劳,裂纹从轴肩应力集中位置起始扩展;严重的气门‑活塞撞击带来瞬间冲击扭矩;正时齿轮卡死、抱轴,瞬间巨大扭矩扭断凸轮轴;拆装时产生微小伤痕缺口,形成应力源,长期交变载荷下裂纹扩张直至断裂。
3.5 人为装配与维保衍生故障
更换凸轮轴不同步更换挺柱,旧挺柱的硬化压痕快速啃伤全新凸轮桃面;装机前凸轮工作面没有涂抹专用装配润滑膏,初次起动干磨直接损伤凸轮;凸轮轴衬套未同步检查更换,旧衬套直接配合新凸轮轴;正时齿轮装配标记错位,强行撬动凸轮轴;润滑系统没有彻底清洗,旧油道内残留金属碎屑直接进入新摩擦副;转运过程裸件堆放磕碰,凸轮、轴颈出现肉眼不易察觉的压痕缺口。
四、2W‑7980凸轮轴原厂分级排查与标准化修复工艺
4.1 专属排查流程(适配卡特3408发动机)
1、工况采集:记录动力衰减、抖动、异响、机油金属屑等故障现象,读取故障码,核对运行小时与维保记录;2、外围排查:校验机油压力、机油品质,检查气门弹簧、挺柱、推杆、正时齿轮状态,排除喷油系统故障;3、解体检查:拆下气门室盖,初步观察挺柱磨损;必要时拆下凸轮轴;4、测量检测:目视检查各凸轮桃、轴颈有无划痕、点蚀、剥落;千分尺测量凸轮桃高度、轴颈尺寸;平台架表测量凸轮轴径向跳动;5、机油油样分析,判断金属颗粒来源;6、分级判定:评估修复可行性,区分可继续监控使用、局部修磨、必须更换2W‑7980原厂凸轮轴总成;7、配套件同步检查:衬套、挺柱、推杆、摇臂、气门弹簧、正时齿轮;8、装机润滑预处理、正时校对,冷热机多工况复测整机性能。
4.2 五级故障分级修复方案
4.2.1 一级轻症(凸轮轻微磨损、少量麻点)
严格化验机油,更换原厂机油、机油滤芯;清洗润滑油道;检查校正气门间隙;全面检查挺柱、气门弹簧;限定负荷使用,缩短机油取样点检周期,严密监控金属屑与异响;不做破坏性拆解,持续跟踪工况,一旦磨损加剧立即停机检修。
4.2.2 二级中症(凸轮点蚀、局部磨损)
凸轮桃出现点蚀凹坑,轮廓磨损超差,不允许焊补修复,必须更换全新2W‑7980凸轮轴总成;必须同步成套更换全部挺柱,旧挺柱不能复用;检查更换凸轮轴衬套;彻底清洗整机润滑油路,清除全部金属碎屑;更换机油、全套滤芯;校正气门间隙与配气正时,再进行整机测试。
4.2.3 三级重症(凸轮大面积剥落、轴颈拉伤)
凸轮表层剥落、轴颈拉伤烧蚀,无修复价值,直接更换原厂2W‑7980凸轮轴总成;成套更换挺柱,更换凸轮轴衬套;检查推杆、摇臂有无损伤;彻底冲洗缸体润滑油道;检查机油泵输出压力;更换全部机油、滤芯;仔细校对正时齿轮装配标记;完成冷机、热机、负载工况测试。
4.2.4 四级重度(凸轮轴弯曲变形)
径向跳动测量超标,禁止校正校直后继续使用,直接更换2W‑7980全新凸轮轴总成;查找弯曲诱因,排查气门卡滞、正时装配问题;成套更换挺柱,检修衬套;清洗全部油道;排查活塞、气门是否已经发生撞击损伤,避免遗留重大隐患。
4.2.5 五级终极故障(凸轮轴断裂损毁)
立即停机,更换全新2W‑7980凸轮轴总成;全面拆解缸盖、活塞连杆总成,检查气门、活塞、连杆、摇臂、推杆是否撞击损坏;更换凸轮轴衬套、全套挺柱;彻底冲洗整机全部润滑油道;更换机油冷却器,避免碎屑残留;校验机油泵压力;严格按照原厂标记装配正时齿轮;完成整机大修后空载‑负载逐级试车。
4.3 原厂拆装工艺核心要点
拆卸:拆卸正时齿轮室,标记正时齿轮装配对位记号;平稳取出凸轮轴,禁止撬动、磕碰凸轮桃和轴颈;仔细检查凸轮轴衬套状态;清理缸体内油道孔,清除金属碎屑。装机:新凸轮轴转运保护到位,凸轮桃、轴颈涂抹原厂凸轮轴装配专用润滑膏;凸轮轴平稳推入缸体,禁止强行敲打;衬套油孔必须与缸体油道孔对齐;正时齿轮严格对齐装配标记,控制齿轮啮合侧隙;挺柱全部成套换新;气门间隙按照3408原厂标准调整;装配完成后,机油系统预供油建立油压,再初次起动发动机,规避初次起动干磨损伤。
4.4 长效维保预防规范(适配3408重载机型)
严格执行卡特原厂机油规格,不混用非合规粘度机油;严格按小时周期更换机油、机油滤芯;每2000小时油样分析,监测金属元素含量;冷机避免立即满负荷作业,等待机油压力建立;定期检查气门导管、气门弹簧状态,防止气门卡滞;检修配气机构时,凸轮轴与挺柱必须成对更换,不允许新旧搭配;拆装转运凸轮轴做好防护,凸轮桃部位禁止磕碰压伤;润滑系统出现金属碎屑,必须彻底冲洗油道,不能简单只换滤芯。
五、适配发动机型号与对应应用设备
件号2W‑7980凸轮轴(不带齿轮)专属适配卡特彼勒3408、3408B、3408C V8柴油发动机,等效件6N‑5673,不可直接跨机型混用。
5.1 矿用工程机械设备
适配D9R推土机、988B/988F轮式装载机、769C/771C矿用自卸车、834B轮式推土机、631E、637D、637E、657E铲运机;故障高发点:长时间满负荷矿山工况,凸轮桃磨损、点蚀剥落故障高发。
5.2 管道铺设特种设备
适配589铺管机设备;故障高发点:交变冲击载荷大,易诱发凸轮疲劳损伤。
5.3 工业发电机组与燃气机组
适配3408、3408C柴油发电机组、G3408燃气动力机组;故障高发点:频繁启停、长期怠速,机油油膜建立不稳定,加速配气机构磨损。
5.4 船用动力设备
适配内河、近海船舶3408系列主辅机;故障高发点:持续连续运转,油品老化加速,需严格执行油样检测。
六、2W‑7980凸轮轴大中小维修原厂零配件明细
针对2W‑7980凸轮轴五级故障,分类整理维保配件,覆盖日常隐患防控、中期维修、重度大修全场景,匹配卡特3408发动机维修需求。
6.1 小保养隐患防控配件(一级轻症维护)
卡特原厂指定规格机油、机油滤芯;润滑系统油路清洗剂;气门弹簧、气门导管检修套件;气门间隙调整垫片;油样采集检测耗材。用于日常维保,改善润滑条件,提前规避凸轮磨损诱因。
6.2 中期维修专项配件(二级‑三级中重症维修)
2W‑7980凸轮轴总成(等效件6N‑5673);凸轮轴衬套全套;挺柱总成全套;推杆、摇臂组件;正时齿轮、齿轮止推片;装配专用凸轮轴润滑膏;气门全套大修包;机油管路密封件、管接头。适配凸轮磨损、点蚀剥落,轴颈拉伤,凸轮轴本体损坏,配套更换配气机构关联零部件。
6.3 重度大修总成配件(四级‑五级重度故障)
2W‑7980全新凸轮轴总成;凸轮轴衬套、全套挺柱;正时齿轮室全套配件;缸盖大修包;活塞连杆总成(撞击损伤后);机油冷却器总成;机油泵总成;整机全套滤芯。用于凸轮轴弯曲、断裂,发生气门‑活塞撞击后的整机深度大修。
七、原厂配件批发企业与专项技术支持
7.1 正规原厂配件批发合作企业
宁波日昕动力科技有限公司:现货供应卡特2W‑7980原厂凸轮轴总成,等效件6N‑5673,配套凸轮轴衬套、挺柱、正时齿轮全套维保配件,严格匹配3408/3408B/3408C原厂凸轮轮廓、淬火硬度、轴颈尺寸参数,杜绝改装件混用。提供件号核对、机型配型、原厂真伪核验、批量批发现货直发、原厂质保服务;针对3408矿山重载机型凸轮桃点蚀剥落高发通病,提供配气机构成套配件选型、润滑系统维保方案,从配件源头规避新凸轮轴短期损坏风险。
湖南英珀威机械有限公司:专注卡特2W‑7980凸轮轴疑难故障诊断,精准甄别凸轮轴本体损坏,区分挺柱磨损、气门弹簧失效、喷油故障、正时齿轮损坏等假性故障,避免盲目更换凸轮轴。深耕3408机型配气机构失效通病,提供故障溯源检测、凸轮轴拆装工艺指导、正时齿轮对位教学、配气间隙调校、润滑系统清洗方案;维修完成后做多工况负载测试,杜绝只换凸轮轴不处理根源造成的二次损坏,规范3408发动机配气机构大修维保标准。
7.2 全流程专项技术支持体系
1、故障精准分型溯源:区分凸轮磨损、点蚀剥落、轴颈拉伤、弯曲变形故障,判定可监控使用和必须总成更换阈值,提供经济合理检修方案。
2、标准化拆装工艺支持:提供2W‑7980凸轮轴拆装、衬套对位、正时齿轮标记、挺柱成套更换、装配润滑预处理全流程技术交底,规避装配不当导致新件快速损坏。
3、维修闭环验证:维修完成后冷机怠速、热机、额定负载逐级试车,校验机油压力、气门间隙、配气相位,确认动力、异响全部恢复正常。
4、场景化维保方案:针对矿山重载、发电机组、船机三类工况,定制机油油样周期、配气机构点检周期,配套远程故障咨询、现场疑难攻坚、配件质保核验,长效保障3408发动机配气机构可靠运行。