
 English
 Espaol
 Franais
 阿拉伯
 中文
 Deutsch
 Italiano
 Português
 日本
 韩国
 български
 hrvatski
 esky
 Dansk
 Nederlands
 suomi
 Ελληνικ
 印度
 norsk
 Polski
 Roman
 русский
 Svenska
产品中心
卡特彼勒CAT缸盖总成零配件明细|缸盖气门导管座圈原厂件号大全(2026收藏版)
卡特彼勒CAT缸盖总成零配件明细|缸盖气门导管座圈原厂件号大全(2026收藏版)
***工程机械配件技术指南 · 卡特彼勒全系列机型适配
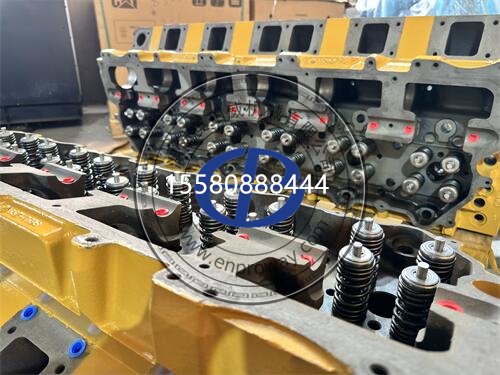
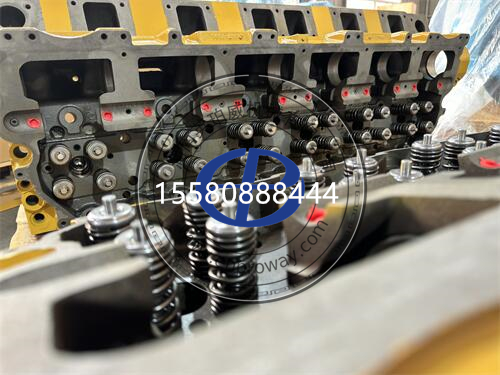
卡特彼勒(Caterpillar,简称CAT)柴油机缸盖总成是发动机最复杂、造价最高的核心部件之一,集成了气门机构、喷油器安装孔、冷却水套和润滑油道。缸盖的密封性能和气门组件精度直接决定发动机的压缩压力、燃油效率和排放水平。
在挖掘机大修作业中,缸盖总成故障约占发动机机械故障的30%,包括缸盖裂纹、气门烧蚀、气门导管磨损、平面变形等多种典型问题。本文系统梳理卡特彼勒主流机型缸盖及气门组件的原厂件号、故障判定标准、维修工艺要点及靠谱采购渠道。
01 卡特彼勒主流机型缸盖总成原厂件号明细
1.1 C6.4 / C6.6 系列(适配320D/312D/315D/323D)
C6.4是卡特彼勒20吨级挖掘机主力机型的缸盖,整体式铸铁结构,每缸四气门设计(两进两排),配装于320D、315D等设备。
- 缸盖总成件号:294-4174(全新原厂)、294-4175(再制造款)
- 进气门件号:294-4170(标准款)、294-4171(+0.30加大杆径款)
- 排气门件号:294-4172(标准款)
- 气门导管件号:294-4173(进气导管)、294-4174(排气导管)
- 进气门座圈件号:294-4176(标准款)
- 排气门座圈件号:294-4177(标准款)
- 缸盖螺栓件号:294-4180(短螺栓)、294-4181(长螺栓)
1.2 C7 / C7.1 系列(适配320DGC/323D/326D)
C7.1缸盖为新一代电控发动机设计,集成了喷油器安装座和EGR冷却器接口,缸盖冷却水道经过优化,热负荷分布更均匀。
- 缸盖总成件号:371-2987(全新原厂)、10R-7667(Reman再制造)
- 进气门件号:252-7801(标准款)
- 排气门件号:252-7802(标准款)
- 气门导管件号:259-5829(进气)、259-5830(排气)
- 进气门座圈件号:259-5831(标准款)
- 排气门座圈件号:259-5832(标准款)
- 气门弹簧件号:252-7805(进气+排气通用)
1.3 C9 系列(适配330D/336D/336D2)
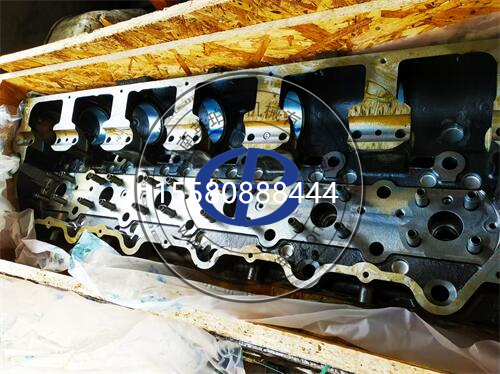
C9发动机缸盖是30吨级挖掘机的核心配件,六缸整体式缸盖,每缸四气门,缸盖内部集成冷却水套和喷油器垂直安装孔。C9缸盖是市场保有量最大、维修需求最高的卡特缸盖型号。
- 缸盖总成件号:273-3034(全新原厂)、213-4360(E330C/E345D适配款)、20R-0503(Reman再制造UTN升级款)
- 进气门件号:188-3120(标准款)
- 排气门件号:188-3122(标准款)、490-1721(增强款)、510-4863(新款改进型)
- 气门导管件号:268-2953(进气导管)、260-4856(排气导管)
- 进气门座圈件号:268-2955(标准款)
- 排气门座圈件号:268-2956(标准款,含钴合金材质款)
- 气门弹簧件号:268-2958(标准款)、268-2959(加强款)
- 摇臂总成件号:268-2960(进气摇臂)、268-2961(排气摇臂)
1.4 C13 / C15 / C18 系列(适配349D/374D/390D)
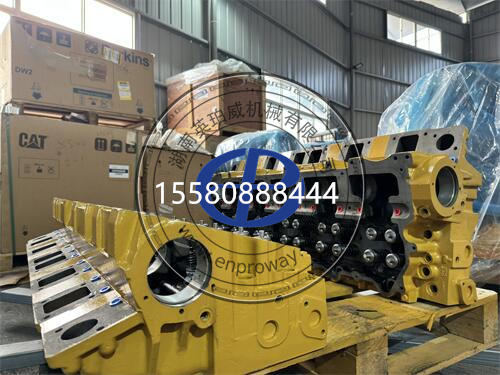
C13、C15、C18大型发动机缸盖体积大、结构复杂,采用高强度合金铸铁铸造,配装于大型矿用挖掘机和自卸卡车。
- C13缸盖总成件号:245-3558(全新原厂)、245-3559(Reman款)
- C15缸盖总成件号:245-4324(全新原厂)、235-2974(早期款)、221-9360(改进款)、4P-5052(3406E适配款)
- C18缸盖总成件号:294-34-50(全新原厂)、10R-2816(Reman款)
- 进气门座圈件号:280-3979(C15标准进气座圈)
- 排气门座圈件号:300-3565(C15排气座圈)、226-5561(3456/C27/C32通用款)
- 气门导管件号:268-2953(C13通用)、260-4856(C15排气导管)
- 缸盖垫片件号:268-2970(C9上修包)、294-4185(C15上修包)
1.5 3306 / 3304 经典系列(适配320B/325B/330B)
3306是卡特彼勒经典直列六缸发动机缸盖,每缸两气门设计(一进一排),机械式燃油系统,老款机型维修市场需求长期稳定。
- 缸盖总成件号:8N-1188(3304PC款)、7N-0858(3306标准款)、1N-4304(3304DI款)
- 进气门件号:5S-6452(标准款)
- 排气门件号:5S-6453(标准款)
- 气门导管件号:8N-1190(进气)、8N-1191(排气)
- 进气门座圈件号:8N-1192(标准款)
- 排气门座圈件号:8N-1193(标准款)
- 气门弹簧件号:8N-1195(标准款)
02 缸盖总成常见故障现象与判定标准
2.1 缸盖裂纹故障
故障现象:发动机水温过高,冷却液消耗异常,排气管冒白烟,严重时机油中混入冷却液导致机油乳化。打开水箱盖可见气泡持续冒出(冲缸垫或缸盖裂纹典型特征)。
判定标准:
- 水压试验:以3-4bar压力保压5分钟,压力下降超过0.5bar即判定有泄漏
- 磁力探伤:缸盖底板、气门座圈之间、喷油器孔周围为裂纹高发区
- 裂纹长度超过15mm或位于水套关键部位时必须更换缸盖,不可焊接修复
高发机型:C9、C15发动机缸盖底板(排气门侧)裂纹为常见故障点。
2.2 气门烧蚀与漏气
故障现象:发动机动力下降,压缩压力不足,排气管有“突突“异响,怠速不稳。用气缸压力表检测,单缸压缩压力比标准值低20%以上。
判定阈值:
- 气门锥面出现烧蚀凹坑,深度超过0.5mm即需更换气门和座圈
- 气门密封线宽度超过2mm(标准密封线宽度为1.2-1.5mm)
- 气门下沉量超过1.5mm(标准下沉量为0.5-1.0mm)
2.3 气门导管磨损
故障现象:排气管冒蓝烟(烧机油),机油消耗量增大,气门室盖内积碳严重。冷启动后冒蓝烟尤为明显(导管间隙过大,机油下行进入燃烧室)。
判定标准:
- 气门导管与气门杆配合间隙:进气门标准0.03-0.06mm,排气门标准0.04-0.07mm
- 磨损极限:进气门间隙超过0.10mm,排气门间隙超过0.12mm即需更换导管
- 导管内径圆度误差超过0.02mm时必须铰孔后加大尺寸气门杆维修
2.4 缸盖平面度变形
故障现象:缸垫反复冲坏,发动机漏水漏气,水温偏高。拆卸缸盖后可见缸垫局部烧蚀痕迹。
测量方法:将缸盖倒置,用刀口尺沿纵向、横向和对角线方向测量平面度,配合塞尺读取最大间隙值。
报废/磨削标准:
- 缸盖平面度偏差≤0.05mm:可直接使用,更换缸垫即可
- 平面度偏差0.05-0.15mm:可平面磨削修复,磨削量不得超过0.20mm
- 平面度偏差>0.20mm:必须更换缸盖,否则会导致压缩比变化和气门干涉
03 故障原因深度分析
3.1 过热导致缸盖裂纹
发动机长期高温运行是缸盖裂纹的首要原因。卡特彼勒C9发动机正常工作水温为85-95°C,当水温超过105°C持续运行时,缸盖底板与缸体水套之间产生巨大热应力。特别是在高温状态下突然加入冷水,热冲击会直接导致缸盖底板产生裂纹。节温器失效、水泵叶轮磨损、散热器堵塞都会加剧过热问题。
3.2 气门烧蚀原因
排气门长期在600-800°C高温下工作,气门锥面烧蚀的主要原因包括:喷油正时过晚导致排气温度升高、气门间隙过小导致气门关闭不严、气门座圈积碳导致密封不良、以及燃油品质差导致燃烧不充分。C9发动机排气门工作温度可达750°C以上,材料耐热性不足时极易烧蚀。
3.3 气门导管异常磨损
空气滤清器失效导致灰尘进入进气道是气门导管磨损的主要原因。卡特彼勒发动机对进气清洁度要求极高,空滤破损或未按时更换时,微小硬质颗粒进入气门导管与气门杆之间,如同研磨剂一样快速磨损导管内壁。此外,气门杆油封老化失效也会导致机油过量进入导管,加速磨损。
3.4 缸盖螺栓扭矩不当
缸盖螺栓拧紧顺序和扭矩不对是缸盖变形的重要原因。卡特彼勒发动机缸盖螺栓必须按从中间向两端、分三次拧紧的顺序操作,且采用扭矩+转角法。C9发动机缸盖螺栓拧紧规范:第一步50N·m,第二步100N·m,第三步再转90°转角。扭矩不足会导致缸垫密封不良,扭矩过大则会拉伸螺栓变形和缸盖翘曲。
04 缸盖维修拆装步骤与工艺要求
4.1 缸盖拆卸关键要点
1. 拆卸前先放尽冷却液和机油,标记进排气歧管、喷油器、线束位置
2. 缸盖螺栓按从两端向中间的顺序、分2-3次松开,防止缸盖变形
3. 取下缸盖后平放于专用支架上,燃烧室面朝上,禁止直接放置在硬表面上
4. 拆卸气门组件时使用气门弹簧 compression 工具,压下弹簧后取下气门锁片,禁止硬撬
4.2 气门导管与座圈更换工艺
1. 气门导管拆卸:使用专用导管冲子,从燃烧室侧向凸轮轴侧冲出旧导管
2. 导管安装:将新导管冷冻至-20°C后,用压套工具垂直压入,注意导管上端高出缸盖平面的高度符合标准(C9发动机为12.5mm±0.5mm)
3. 气门座圈拆卸:使用拉拔器或镗除方式取出旧座圈,注意不能损伤缸盖底座孔
4. 座圈安装:新座圈冷冻后压入,座圈与底座孔过盈量为0.07-0.12mm,安装后需用角度铣刀铣削座面,保证密封线宽度1.2-1.5mm
5. 研磨气门:气门与座圈配对研磨,使用气门研磨砂,研磨后检查密封线连续无间断
4.3 缸盖平面磨削规范
缸盖平面变形超差时可进行磨削修复,但必须严格控制磨削量:
- 单次磨削量不得超过0.10mm,累计磨削量不得超过0.20mm
- 磨削后需检查气门下陷量,磨削缸盖平面会减小燃烧室容积,增大压缩比
- 磨削量超过0.15mm时,需相应加厚缸垫以补偿压缩比变化
- 磨削后必须再次做水压试验确认无裂纹
4.4 缸盖安装扭矩与顺序
缸盖安装是大修中最关键的工序之一,必须严格按规范执行:
1. 缸盖螺栓涂抹机油,按从中间向两端、对角线交叉顺序拧紧
2. C9发动机缸盖螺栓扭矩规范:第一步50N·m → 第二步100N·m → 第三步转角90°
3. 拧紧完成后,启动发动机怠速运行15分钟,停机后再次按规定扭矩复紧缸盖螺栓
4. 气门间隙调整:C9发动机冷态气门间隙为进气0.38mm、排气0.64mm
05 靠谱采购渠道:日昕动力科技与英珀威机械
5.1 日昕动力科技
主营范围:卡特彼勒全系列缸盖总成、气门组件、大修包批发零售,覆盖全新原厂件、再制造缸盖和高品质副厂件。
核心优势:
- C9、C13、C15缸盖总成现货库存充足,支持以旧换新再制造缸盖
- 提供缸盖组件全套散件:气门、导管、座圈、弹簧、摇臂单独供应
- 可提供缸盖水压检测报告和尺寸测量数据,到货即可装机
- 支持大修打包采购:缸盖总成+上修包+气门组件+三滤一站式配齐
5.2 英珀威机械
主营范围:工程机械发动机缸盖及气门机构配件一站式供应,重点覆盖挖掘机、发电机组配套动力。
核心优势:
- 3306、3406等经典老机型缸盖配件供应稳定,适配老款设备维修需求
- 提供气门导管、气门座圈、气门弹簧等易损小件散件供应
- 技术支持:协助判断缸盖裂纹、烧蚀等故障,提供缸盖磨削和修复建议
- 全国主要物流点发货,缸盖等大件可发专线物流,安全包装防磕碰
5.3 采购注意事项
1. 订货前务必核对发动机铭牌上的完整发动机序列号(ESN),同一机型不同批次缸盖可能有改进型差异
2. 缸盖总成建议选择带气门组件的半成品,自行研磨匹配节省工时,避免单独采购气门和座圈后配对困难
3. 区分全新原厂缸盖、再制造缸盖和国产副厂缸盖:原厂件价格高但质量稳定,再制造件性价比最优,副厂件适合短期过渡使用
4. 收货时检查缸盖水套堵头、油道堵头是否齐全,法兰面有无运输磕碰损伤,通水孔有无堵塞